Protolis a récemment investi dans un nouveau scanner 3D afin de renforcer ses capacités de contrôle en interne. Nous associons le scan 3D à des mesures ciblées réalisées avec des équipements étalonnés adaptés. Le scan nous permet d’évaluer la géométrie globale et les grandes dimensions extérieures par comparaison avec le modèle CAO nominal. Des mesures complémentaires permettent de contrôler certains petits éléments géométriques ainsi que les cotes soumises à des tolérances plus serrées. Ensemble, ces méthodes permettent une évaluation plus complète de vos pièces.
De la pièce fabriquée à la comparaison avec le modèle CAO
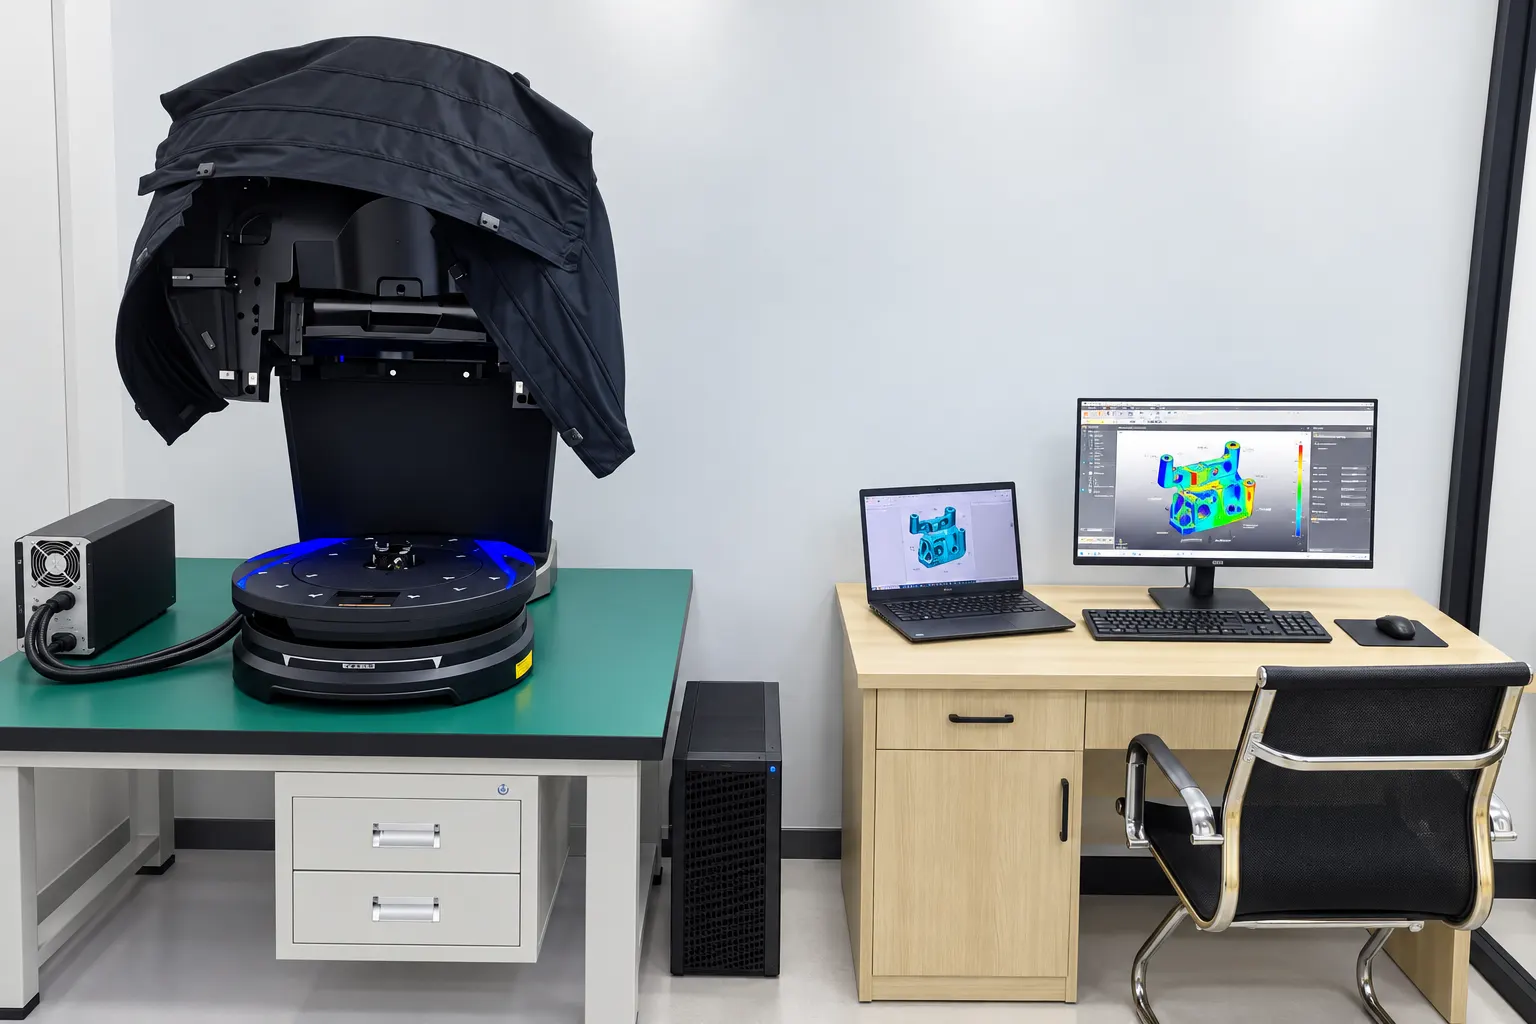
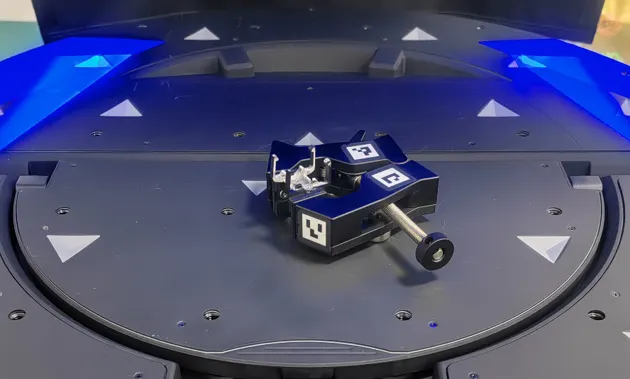
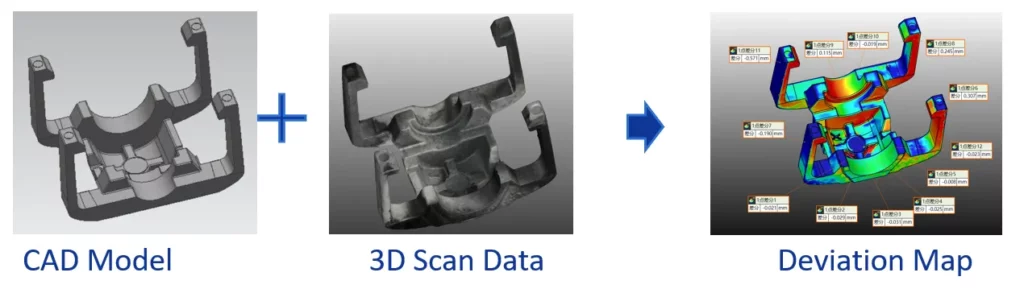
Nous avons récemment acquis un scanner 3D de mesure tridimensionnelle KEYENCE de la série VL-800 pour renforcer nos capacités de contrôle dimensionnel en interne. Ce système capture la géométrie extérieure accessible d’une pièce fabriquée et permet de comparer les données du scan au modèle CAO 3D nominal.
Une fois le scan aligné sur le modèle CAO, le logiciel représente les écarts de surface sous forme de cartographie en couleurs. Il devient ainsi plus facile de repérer les zones qui s’écartent de la géométrie prévue et de déterminer si ces écarts sont localisés ou s’étendent sur une surface plus importante.
Pour un boîtier, un support ou une pièce courbe, cette vue d’ensemble peut aider à orienter l’analyse d’un problème de forme ou d’assemblage. Elle fournit également aux équipes projet et aux bureaux d’études une référence visuelle commune pour discuter des prochaines étapes.
Comment lire une cartographie des écarts en couleurs
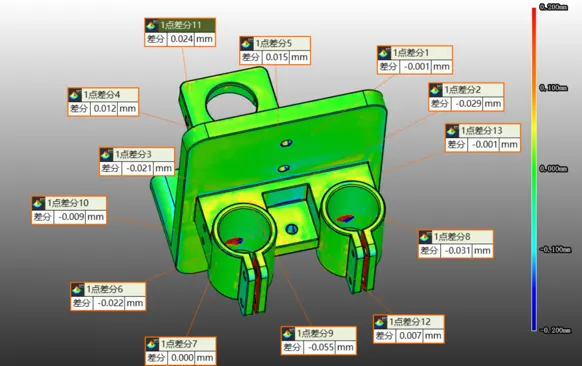
Les couleurs représentent les écarts de surface positifs et négatifs par rapport au modèle CAO après alignement. La légende précise leur signification, qui dépend de l’échelle choisie pour le rapport.
Par exemple, le rapport présenté dans notre présentation du contrôle dimensionnel utilise une échelle allant de -0,20 mm à +0,20 mm. Il s’agit de la plage d’écarts affichée dans cet exemple. Cette échelle ne définit pas une tolérance de ±0,20 mm pour tous les éléments de la pièce et n’indique pas non plus la précision du scanner.
La comparaison des surfaces en couleurs et les mesures dimensionnelles répondent à des questions différentes. Une cartographie majoritairement verte ne suffit pas à confirmer que chaque diamètre de trou, chaque entraxe ou chaque tolérance géométrique respecte le plan. L’acceptation doit être évaluée au regard des exigences applicables, à l’aide d’une méthode de mesure appropriée.
Pourquoi associer le scan aux mesures conventionnelles
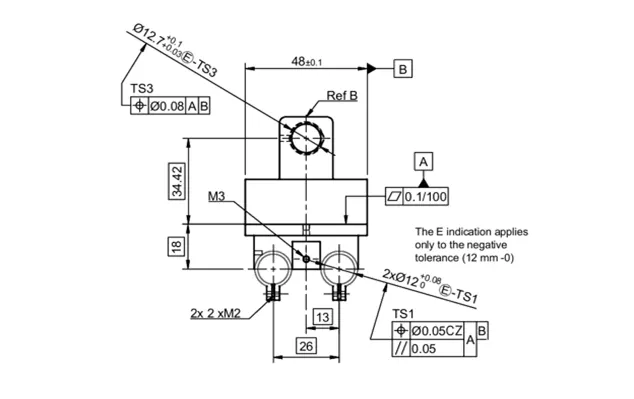
La méthode de contrôle doit être adaptée à la géométrie comme à la tolérance. Notre approche combinée utilise le scan pour examiner la forme extérieure dans son ensemble, puis des équipements étalonnés adaptés pour contrôler certains éléments géométriques et les cotes soumises à des tolérances plus serrées.
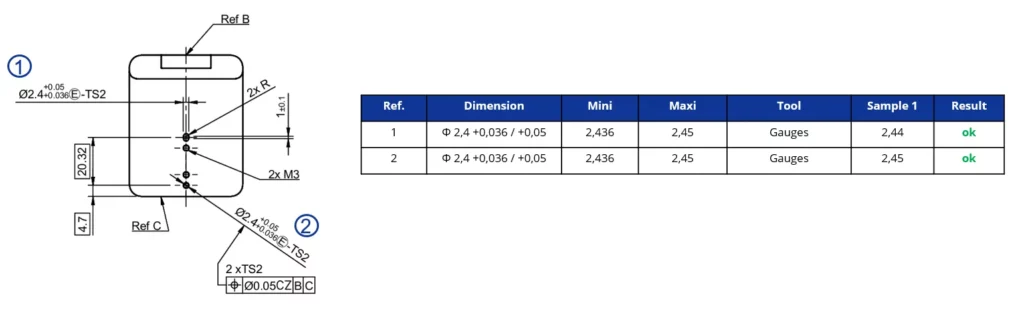
Le rapport d’exemple illustre cette approche avec deux trous spécifiés à Ø2,4 mm, avec des écarts de +0,036 mm et +0,050 mm. Leur diamètre admissible est donc compris entre 2,436 mm et 2,450 mm, soit un intervalle de tolérance de seulement 0,014 mm. Ces éléments sont contrôlés séparément à l’aide de calibres, en complément de la comparaison par scan.
Cet exemple montre pourquoi une seule échelle de couleurs ne peut pas servir de critère d’acceptation pour l’ensemble d’une pièce : la comparaison globale des surfaces et les contrôles des différents éléments doivent être interprétés conjointement.
Définir le périmètre du contrôle avant la production
Un contrôle pertinent commence par des références claires. Transmettez-nous votre modèle CAO 3D à jour et le plan 2D correspondant, en identifiant les cotes les plus importantes pour l’assemblage ou le fonctionnement. Précisez les tolérances applicables et les références spécifiées afin de permettre une interprétation des résultats dans le contexte prévu.
L’alignement du scan est également important, car il détermine la position de la pièce mesurée par rapport au modèle CAO. Lorsque le plan définit des références fonctionnelles, celles-ci doivent être prises en compte lors de la préparation du contrôle. Le rapport doit préciser clairement la base utilisée pour la comparaison.
Avant la production, échangez avec votre interlocuteur projet Protolis pour définir le périmètre du contrôle : les éléments à vérifier, les exigences d’échantillonnage et le niveau de détail attendu dans le rapport. Cela permet de concentrer le contrôle sur les questions auxquelles votre équipe doit répondre.
Des résultats clairs pour guider votre prochaine décision
Un rapport de contrôle combiné peut réunir une comparaison avec le modèle CAO, son échelle d’écarts et un tableau des résultats dimensionnels sélectionnés. Pour chaque cote contrôlée, la valeur nominale, les limites admissibles, la méthode de mesure et le résultat fournissent les informations nécessaires à l’évaluation de la conformité.
En prototypage et en fabrication de petites séries, ces résultats éclairent les décisions concernant l’acceptation des pièces, les analyses complémentaires ou les ajustements. Le contrôle dimensionnel constitue une partie de cette évaluation ; des essais fonctionnels dans l’application prévue peuvent également être nécessaires.
Votre projet comporte une géométrie complexe ou des cotes d’assemblage critiques ? Transmettez à Protolis vos fichiers CAO, vos plans et vos priorités de contrôle. Notre équipe pourra étudier avec vous une combinaison adaptée de scan 3D et de contrôles dimensionnels ciblés pour vos pièces.