


Les équipements médicaux et de laboratoire intègrent souvent une électronique complexe et des composants de précision qui nécessitent une protection mécanique fiable. La tôlerie offre une solution économique pour fabriquer des boîtiers, des capotages, des châssis, des panneaux et des supports robustes, sans les investissements en outillage nécessaires à la production en grande série.
La fabrication de pièces de tôlerie en petites séries convient au développement de produits, aux prototypes et aux faibles volumes, notamment lorsque les conceptions évoluent encore et que les quantités ne justifient pas un outillage dédié.
La tôlerie apporte la résistance mécanique, la stabilité dimensionnelle et la qualité de finition requises pour les équipements de diagnostic, les systèmes de surveillance et les dispositifs médicaux spécialisés. Protolis associe la tôlerie à l’usinage CNC, à la fabrication de pièces plastiques, aux finitions et à l’assemblage, afin d’aider les équipes à gérer des pièces faisant appel à plusieurs technologies dans un processus coordonné.
Applications de la tôlerie pour les équipements médicaux
La tôlerie est utilisée pour une large gamme de composants structurels et de protection dans les équipements médicaux et de laboratoire.
Les applications courantes comprennent :
- Les boîtiers médicaux en tôle protégeant l’électronique, les capteurs, les alimentations électriques et les autres composants internes
- Les capotages d’équipements médicaux destinés aux systèmes de diagnostic, d’analyse et de laboratoire
- Les châssis et les structures internes supportant les cartes électroniques, les écrans, les systèmes d’entraînement et les autres sous-ensembles
- Les capots amovibles et les panneaux d’accès
- Les équerres de fixation et les éléments de support
- Les faces avant et arrière comportant des ouvertures pour les écrans, les connecteurs, les interrupteurs et les commandes
- Les capots de protection des composants sensibles
- Les blindages internes et les composants structurels
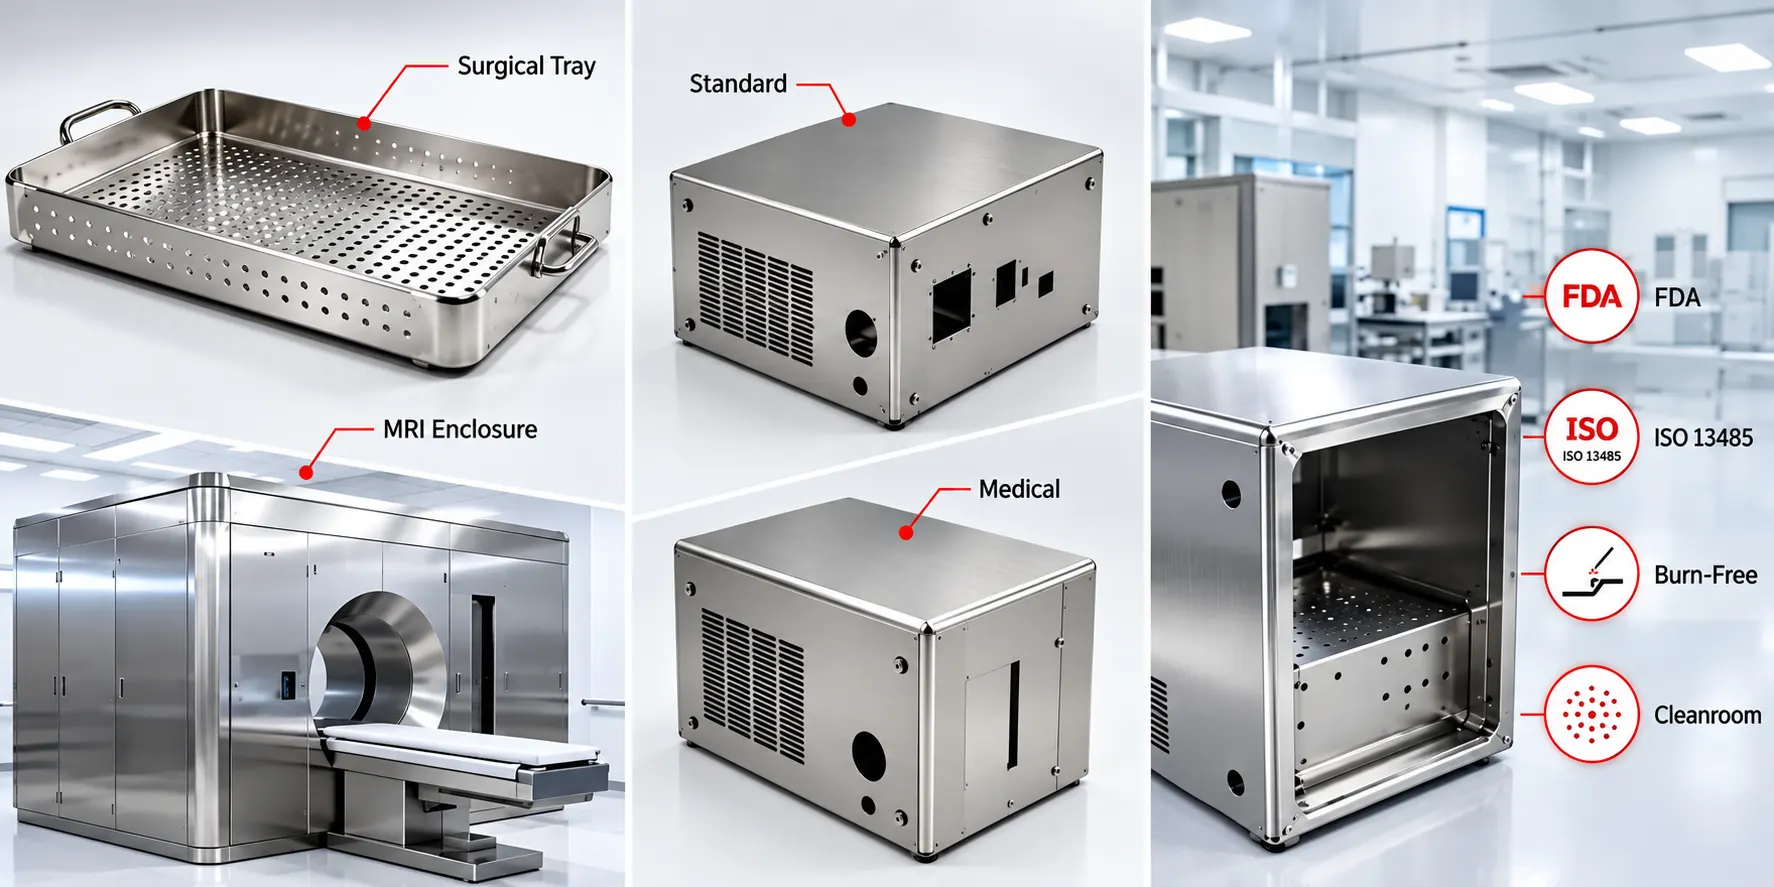
Protolis fabrique des boîtiers de dispositifs médicaux pour les secteurs de la santé et des sciences de la vie, notamment pour les équipements de diagnostic et de test, les systèmes de laboratoire, les lasers médicaux, les dispositifs de rééducation et les équipements de surveillance.
Pour les équipements nécessitant des opérations d’assemblage, de maintenance ou des évolutions pendant leur développement, la tôlerie permet de décomposer le capotage en plusieurs capots, panneaux et supports distincts, plutôt que de le fabriquer d’un seul tenant.
Quand choisir la tôlerie
La tôlerie convient particulièrement aux composants constitués principalement de surfaces planes, de plis et de découpes. La découpe laser, le poinçonnage et le formage permettent de réaliser des pièces complexes sans moule, avec la possibilité d’ajouter des opérations de soudage ou de filetage selon les besoins.
Les services de tôlerie de Protolis comprennent la découpe, le formage, le soudage, le filetage et les finitions, pour des quantités allant d’une pièce à plus de 1 000 pièces, aussi bien pour le prototypage que pour la production en petites séries.
Pour les prototypes médicaux en tôle, cette souplesse permet de modifier la conception entre les différentes itérations, sans les coûts ni les délais liés à un outillage rigide dédié.
Le choix entre la tôlerie, l’usinage CNC et la fabrication de pièces plastiques dépend de la géométrie, des exigences liées au matériau et du volume de production :
- La tôlerie est souvent adaptée aux boîtiers de grandes dimensions, aux châssis, aux capots et aux supports présentant des parois relativement minces et des formes obtenues par formage.
- L’usinage CNC peut être préférable pour les composants massifs, les géométries tridimensionnelles complexes ou les pièces nécessitant des tolérances locales particulièrement serrées. Il peut également être utile pour les petits éléments de boîtier et les interfaces.
- La fabrication de pièces plastiques peut présenter des avantages lorsque la légèreté, l’isolation électrique, la transparence ou les formes tridimensionnelles moulées sont importantes. Des procédés tels que la coulée sous vide et le moulage par injection deviennent de plus en plus intéressants à mesure que les quantités et les exigences de conception évoluent.attractive as quantities and design requirements change.
Le procédé de fabrication doit être envisagé dès la conception du produit, et non une fois la géométrie finalisée. Le choisir en amont permet de trouver le bon équilibre entre la fonctionnalité, les délais, le coût unitaire et la probabilité de nouvelles modifications de conception.
Choix des matériaux pour la fabrication de pièces de tôlerie médicale
Le choix du matériau doit tenir compte de l’environnement d’utilisation de l’équipement, ainsi que des exigences mécaniques, esthétiques et de fabrication.
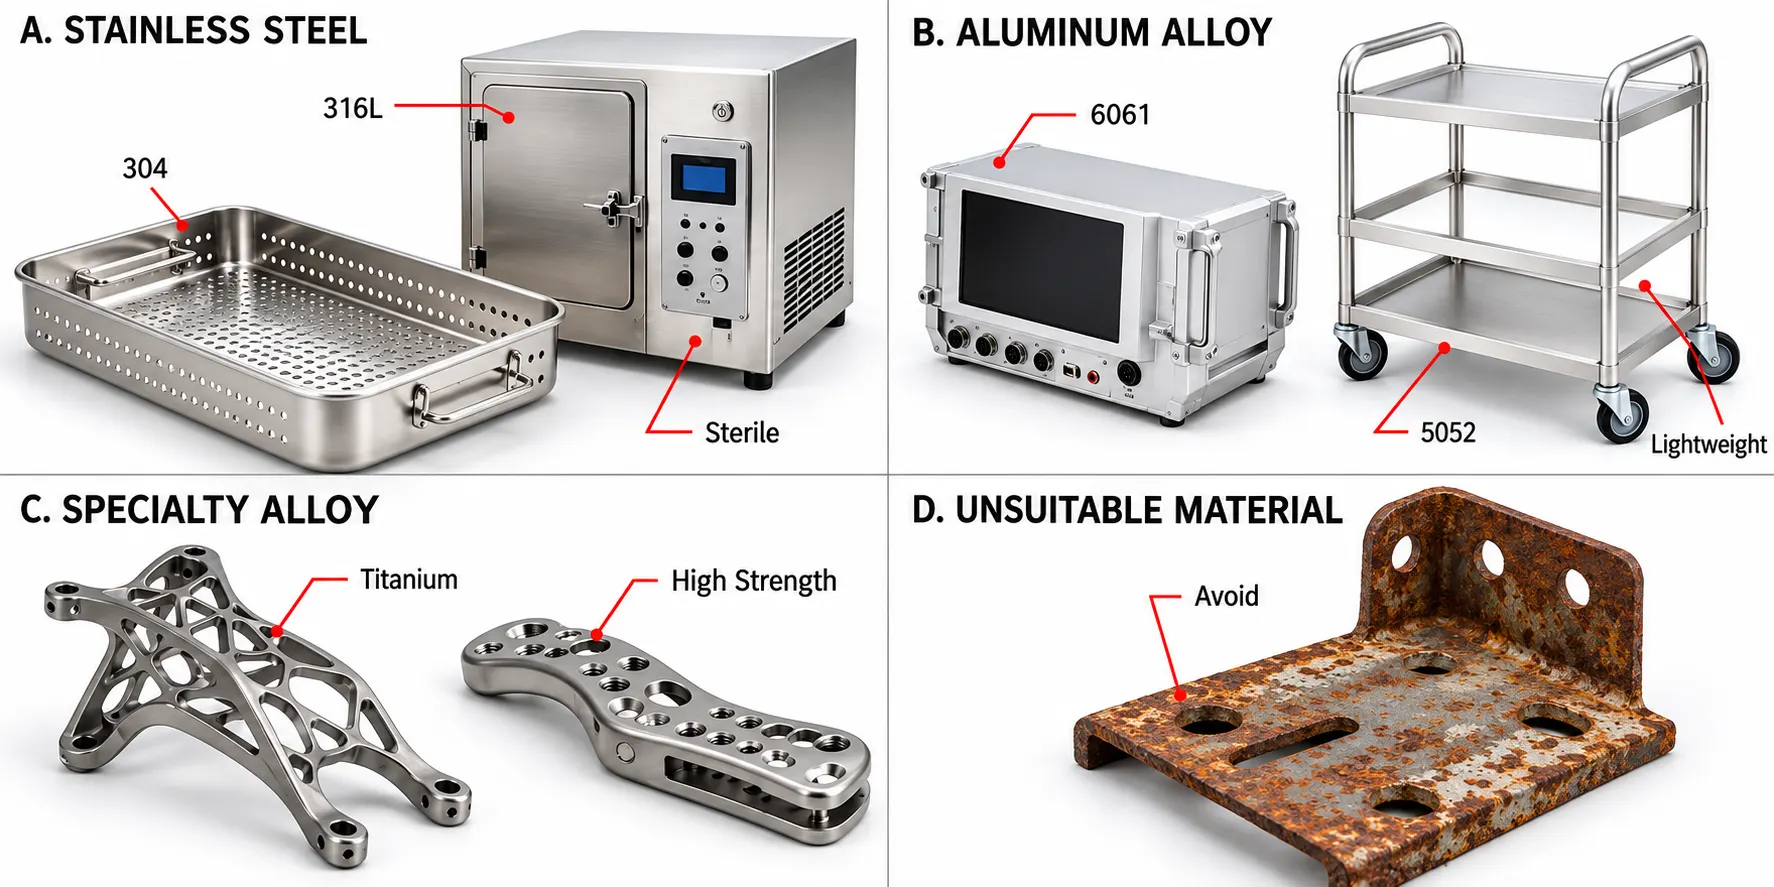
Acier inoxydable
L’acier inoxydable est souvent retenu lorsque la résistance à la corrosion, la durabilité et un aspect robuste sont prioritaires. Il peut convenir aux équipements soumis à des nettoyages ou à des désinfections répétés, à condition que la nuance et la finition de surface choisies soient compatibles avec les produits et les conditions de nettoyage utilisés.
Pour les capotages médicaux de grandes dimensions, l’acier inoxydable offre une rigidité élevée, une bonne durabilité et une résistance à la corrosion. Lors du chiffrage, confirmez la nuance, l’épaisseur et la finition au regard des exigences mécaniques, des procédés de nettoyage et des méthodes de fabrication.
Aluminium
L’aluminium associe légèreté, résistance mécanique et résistance à la corrosion. La réduction du poids du boîtier est particulièrement importante pour les équipements médicaux et de laboratoire portables ou mobiles.
L’aluminium peut être anodisé ou recevoir une finition afin d’obtenir un aspect particulier ou une surface répondant à une fonction précise. Protolis propose différentes nuances d’aluminium, notamment les alliages 1050 et 6061, parmi ses matériaux de tôlerie.
Choisissez les matériaux en fonction de l’application dans son ensemble, plutôt que de considérer leurs propriétés isolément. Évaluez conjointement le poids, la rigidité, la résistance à la corrosion, le nettoyage, l’aspect, les exigences électriques, le procédé de fabrication et le coût total.
Points à considérer pour la conception de pièces de tôlerie médicale
Une conception efficace des pièces de tôlerie médicale commence par la prise en compte du procédé de fabrication. Même de petites modifications du modèle CAO peuvent avoir un effet significatif sur la fabricabilité, l’assemblage et le coût.
Pour des conseils plus détaillés sur la conception de composants en tôle, consultez le guide de fabrication en tôlerie de Protolis.
Épaisseur de tôle et plis
L’épaisseur dépend de la taille du composant, des charges mécaniques, des exigences de rigidité et du matériau. Les plis augmentent la rigidité sans accroître l’épaisseur, ce qui rend la tôle formée particulièrement efficace pour les châssis et les boîtiers.
Prenez en compte les rayons de pliage, les dimensions minimales des ailes et les dégagements de pliage dès la conception. Les trous ou les découpes proches des plis peuvent se déformer lors du formage, et des plis trop rapprochés peuvent limiter le choix des outils et l’ordre des opérations.
Trous et découpes
Vérifiez la taille, l’espacement et la position des trous en fonction de l’épaisseur de la tôle, de l’outillage et de la séquence de formage. Assurez-vous que les découpes destinées aux écrans, aux connecteurs, aux ventilateurs et aux câbles offrent un jeu suffisant pour la fabrication et l’assemblage.
Pour les panneaux amenés à être démontés fréquemment, assurez-vous que les techniciens peuvent accéder aux vis, aux éléments de fixation, aux éléments filetés et aux connecteurs sans démonter d’autres composants.
Fixation soudage et assemblage
Les assemblages en tôle peuvent faire appel à des vis, des inserts filetés, des fixations autosertissables, des languettes, des fentes et d’autres méthodes de liaison. Le soudage convient aux assemblages permanents ou soumis à des efforts, mais il faut tenir compte des déformations thermiques et de leur effet sur les surfaces d’accostage.
Choisissez la méthode d’assemblage selon que le boîtier doit rester assemblé de façon permanente, être ouvert régulièrement pour la maintenance ou constituer un système modulaire.
Tolérances et accès pour la maintenance
Des tolérances serrées ne sont pas nécessaires sur toutes les dimensions. Les imposer là où elles n’apportent aucune valeur fonctionnelle augmente le coût de fabrication sans améliorer le produit final.
Identifiez les interfaces critiques, telles que les points de fixation, les ouvertures pour les écrans, les positions des connecteurs et les surfaces d’accostage, puis définissez les tolérances en conséquence.
Prévoyez les accès de maintenance dès la conception. Le capotage doit permettre aux techniciens d’inspecter, de remplacer ou de régler les composants sans démonter d’autres sous-ensembles.
Finitions de surface et exigences de nettoyage
La finition de surface influe sur l’aspect, la résistance à la corrosion et à l’usure, ainsi que sur la compatibilité avec le nettoyage. La géométrie du boîtier joue également un rôle dans sa facilité de nettoyage : les joints, les renfoncements, les fixations apparentes et les jonctions inaccessibles peuvent retenir des résidus ou des contaminants.
Selon l’application, les pièces en tôle peuvent nécessiter une peinture, un thermolaquage ou d’autres finitions. Les pièces en aluminium peuvent être anodisées si l’alliage et le procédé le permettent. Vérifiez la disponibilité des finitions pour le matériau et le procédé retenus.
Définissez le protocole de nettoyage prévu avant de choisir une finition, en distinguant clairement le nettoyage, la désinfection et la stérilisation :
- Le nettoyage élimine les salissures, les résidus et les autres contaminants présents sur une surface.
- La désinfection utilise des méthodes physiques ou chimiques pour réduire ou éliminer les micro-organismes nocifs.
- La stérilisation est un procédé plus rigoureux visant à éliminer toutes les formes de vie microbienne viable.
Les boîtiers nécessitant uniquement un nettoyage courant n’ont pas les mêmes exigences que ceux exposés à des désinfectants de qualité hospitalière ou à des procédés de stérilisation.
Choisissez la finition en fonction des produits de nettoyage, de leurs concentrations, des températures, des durées d’exposition et de la fréquence réellement prévues en utilisation. Protolis propose des revêtements résistants aux désinfectants de qualité hospitalière, mais leur compatibilité doit être confirmée pour vos conditions spécifiques.
Ne présumez pas qu’un matériau ou un revêtement convient à la stérilisation simplement parce qu’il est présenté comme destiné aux équipements médicaux. Prenez toujours en compte l’application dans son ensemble et le procédé validé de nettoyage ou de stérilisation.
Du prototype à la production en petites séries
L’un des avantages de la tôlerie est que le procédé utilisé pour les premières pièces peut souvent être conservé pour la production en petites séries, ce qui réduit ou évite les reprises de conception.
Le processus commence par un modèle CAO 3D et un plan de fabrication 2D précisant les dimensions critiques, les tolérances, les matériaux et les finitions. Le fabricant examine la conception en s’intéressant notamment aux plis, aux trous, au soudage, aux éléments de fixation, au cumul des tolérances, aux finitions et à l’assemblage.
Cette revue de conception pour la fabrication, ou DFM, permet d’identifier les difficultés pratiques avant qu’elles n’affectent des séries plus importantes.
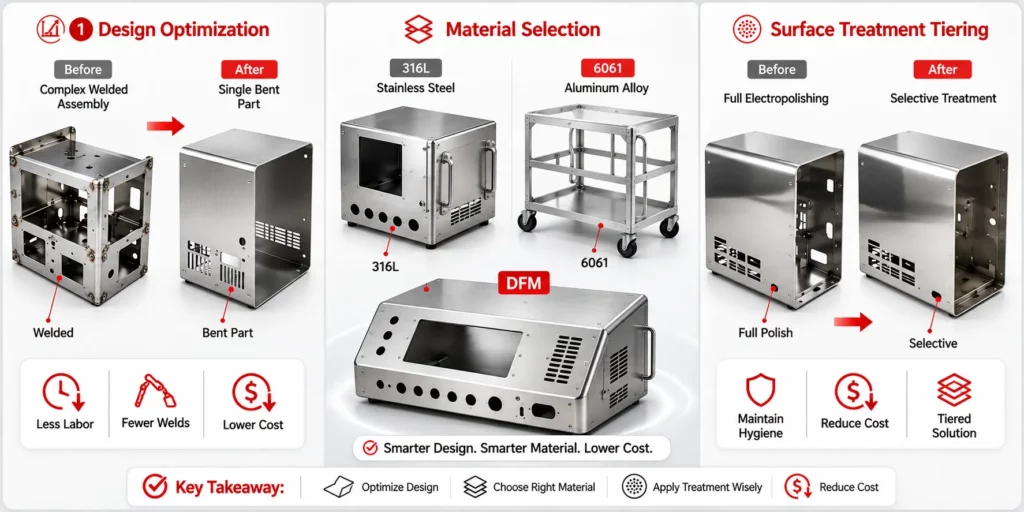
Les premières pièces peuvent ensuite servir à :
- Vérifier les dimensions
- Contrôler les ajustements et l’assemblage
- Valider l’intégration de l’électronique et des autres composants
- Évaluer les panneaux d’accès et les fixations
- Valider l’aspect et les finitions de surface
- Réaliser les essais fonctionnels de l’équipement complet
Après validation de la conception, les commandes suivantes reprennent la géométrie et les spécifications approuvées. Cette continuité est particulièrement utile pour les faibles quantités ou les produits encore en cours de validation technique et commerciale.
Éléments nécessaires au devis et contrôle qualité
Un dossier de consultation complet permet à Protolis d’évaluer la fabricabilité, d’identifier les risques et de fournir des prix et des délais précis.
Pour les composants en tôle destinés aux équipements médicaux, les clients devraient idéalement fournir :
- Les fichiers CAO 3D dans un format adapté
- Des plans 2D entièrement cotés, lorsque cela est nécessaire
- Le matériau et sa nuance
- L’épaisseur de la tôle
- Les exigences de finition de surface
- Les dimensions et les tolérances critiques
- Les exigences d’assemblage
- Les spécifications des fixations ou des éléments filetés
- Les exigences de soudage, le cas échéant
- La quantité requise et la date de livraison souhaitée
- Le plan de contrôle, les exigences d’échantillonnage et les documents requis
Distinguez clairement les dimensions critiques des dimensions générales. Indiquez sur le plan toute exigence fonctionnelle particulière concernant les ouvertures de connecteurs, la disposition des trous de fixation ou les surfaces d’accostage.
Protolis assure une qualité de production reproductible pour les équipements médicaux et de laboratoire grâce à un système de management de la qualité certifié ISO 9001 et ISO 13485, du prototype à la petite série. La documentation qualité peut comprendre des rapports de contrôle, des photographies, des vidéos, des certificats matière, des certificats de conformité et des documents relatifs à REACH ou RoHS. Définissez les exigences de contrôle, de traçabilité et de documentation dès le chiffrage afin de mettre en place les contrôles qualité adaptés dès le départ.
La fabrication de pièces de tôlerie médicale avec Protolis
Pour les fabricants d’équipements médicaux et de laboratoire, la tôlerie offre une voie pratique pour passer des premiers prototypes fonctionnels à une production reproductible en petites séries.
L’intervention du fabricant en amont aide les équipes à optimiser la géométrie des plis, les fixations, les tolérances, les finitions de surface et la compatibilité avec le nettoyage, avant que ces choix n’entraînent des coûts inutiles, des délais supplémentaires ou des risques à l’assemblage.
Protolis associe la tôlerie au prototypage rapide et à la fabrication en petites séries, en accompagnant les projets de la revue de conception à la production. Pour découvrir un exemple de notre approche du développement de boîtiers, consultez l’étude de cas consacrée aux boîtiers sur mesure pour équipements médicaux.
Vous souhaitez discuter de votre prochain projet d’équipement médical ? Transmettez vos fichiers CAO et vos spécifications à Protolis pour obtenir un devis et une analyse de fabricabilité.
Questions fréquentes
Qu’est-ce que la fabrication de pièces de tôlerie médicale ?
La fabrication de pièces de tôlerie médicale consiste à produire des boîtiers, des capotages, des châssis, des supports et d’autres composants métalliques pour les équipements médicaux et de laboratoire. Les procédés courants comprennent la découpe, le pliage, le poinçonnage, le soudage, le filetage et les finitions de surface.
La tôlerie convient-elle aux prototypes de dispositifs médicaux ?
Oui, la tôlerie convient aux prototypes fonctionnels, car de nombreuses pièces peuvent être fabriquées sans outillage rigide dédié. Les conceptions peuvent ainsi être testées et modifiées avant le passage à des préséries ou à une production en petites séries.
Quels matériaux utilise-t-on pour les boîtiers médicaux en tôle ?
Les matériaux courants sont l’acier inoxydable, l’aluminium et l’acier revêtu, selon les exigences de résistance à la corrosion, de poids, de résistance mécanique et de finition. Le cuivre et le laiton peuvent également être utilisés pour des applications particulières liées à l’électricité, à la thermique ou au blindage.
Quelles tolérances peut-on atteindre en tôlerie ?
Les tolérances réalisables dépendent du matériau, de l’épaisseur, de la géométrie et du nombre de plis. Protolis travaille généralement selon la norme ISO 2768, classe c, et examine les plans 2D au cas par cas lorsque des tolérances plus serrées ou critiques pour la fonction sont requises.
Quel est le délai de fabrication des prototypes en tôle ?
Le délai dépend de la complexité de la conception, de la disponibilité des matériaux et des exigences de finition et de post-traitement. Protolis peut livrer des pièces de capotage médical en tôle mesurant jusqu’à 500 × 500 × 500 mm dans un délai de cinq jours après l’approbation des plans.
Quels procédés de fabrication en tôlerie pour les petites séries Protolis propose-t-il ?
Protolis propose la découpe laser, au jet d’eau et au plasma, ainsi que le pliage, le poinçonnage et l’emboutissage profond. Les opérations complémentaires comprennent le soudage, le filetage, l’assemblage et diverses finitions esthétiques ou de protection.
Quelles dimensions et quelles quantités de pièces de tôlerie Protolis peut-il prendre en charge ?
Protolis prend en charge des commandes allant d’un prototype unique à plus de 1 000 pièces, avec des dimensions maximales de 500 × 500 × 500 mm par pièce. Les matériaux disponibles comprennent l’aluminium, l’acier, l’acier inoxydable, le laiton et le cuivre, avec plus de huit options de finition.